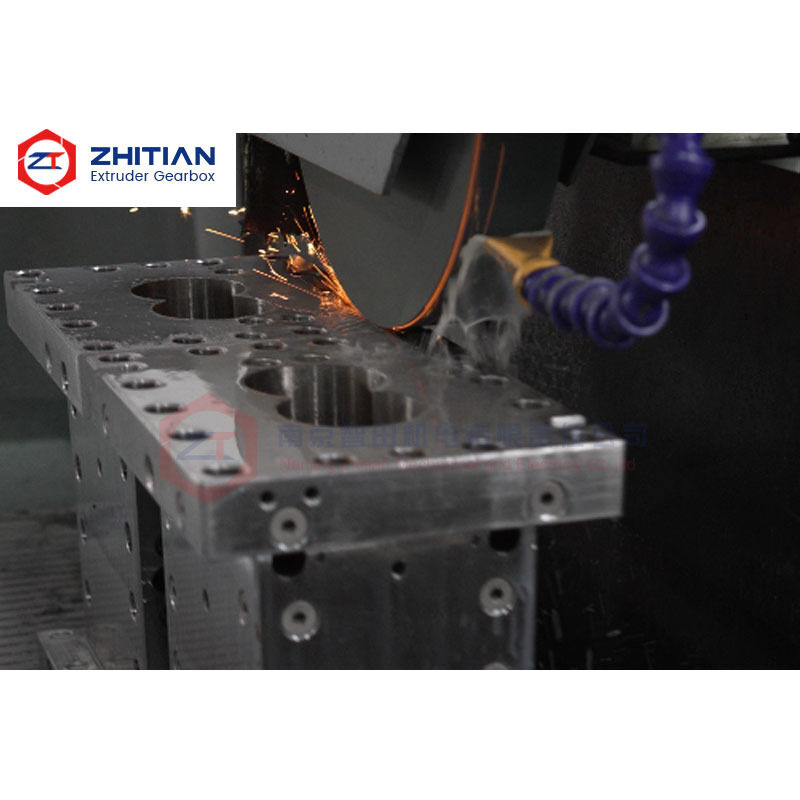
Thùng vít đôi được lót bằng hợp kim này được thiết kế cho các ứng dụng hợp chất, nơi mà vật liệu thùng tiêu chuẩn có thể không cung cấp sự cân bằng chống mòn cần thiết,Kháng ăn mòn và tuổi thọ.
Thay vì sử dụng cùng một vật liệu trong mọi ứng dụng, lỗ làm việc có thể được cấu hình với một lớp lót được lựa chọn theo polymer thực tế, chất lấp,Chất phụ gia và điều kiện hoạt động.
Phương pháp này đặc biệt hữu ích khi các quy trình ép khác nhau tạo ra các cơ chế hao mòn rất khác nhau.
Nó giúp giải quyết các vấn đề như:
- Mất thô nhanh do chất lấp abrasive
- Sự ăn mòn từ các phụ gia hoặc công thức hung hăng
- Sự mòn và ăn mòn kết hợp
- Rẻ tại địa phương trong các phần thùng cụ thể
- Thay thế thường xuyên các khu vực thùng bị mòn cao
- Chi phí vật liệu quá cao do quá chi tiết từng phần thùng
Các thông số kỹ thuật chính
| Điểm |
Cấu hình có sẵn |
| Loại sản phẩm |
Thùng máy ép vít đôi bằng hợp kim nhôm |
| Đặc điểm chính |
Lựa chọn lớp lót hợp kim cụ thể cho ứng dụng |
| Ứng dụng chính |
Các quy trình kết hợp polymer và công nghệ ép ép |
| Trọng tâm bảo vệ |
Xỉa mòn, ăn mòn hoặc kết hợp ăn mòn và ăn mòn |
| Loại thùng |
Các phần đóng, cho ăn, thông gió, cho ăn bên và tùy chỉnh |
| Tùy chọn đường dây |
Hệ thống hợp kim dựa trên niken, chống mòn hoặc tùy chỉnh |
| Cơ sở sản xuất |
Hình vẽ, mẫu hoặc kích thước đo |
| Điều khiển nhiệt độ |
Các kênh sưởi ấm và làm mát tùy chỉnh |
| Kiểm tra |
Mở, khoảng cách giữa, giao diện và tình trạng lớp lót |
| Mục đích chính |
Khớp bảo vệ khoan thùng với điều kiện quá trình thực tế |
Tại sao một thùng vật liệu không phù hợp với mọi quy trình
Tăng vít đôi bao gồm một loạt các vật liệu và điều kiện hoạt động.
Một thùng được sử dụng cho polymer không chứa có thể trải qua sự hao mòn tương đối vừa phải, trong khi một thùng khác xử lý hàm lượng sợi thủy tinh cao, canxi cacbonat,Talc hoặc các chất lấp khác có thể tiếp xúc với tác dụng mài mòn mạnh.
Các chất phụ gia ăn mòn, các công thức phản ứng và một số môi trường hóa học nào đó cũng gây ra một loại thiệt hại khác.
Kết quả là, vật liệu thùng tốt nhất phụ thuộc vào cơ chế thất bại thống trị.
Trước tiên, các điều kiện chính nên được xác định:
- Mất chất mài mòn
- Kiểu ăn mòn hóa học
- Sự trầy xước và ăn mòn kết hợp
- Áp suất địa phương cao
- Trọng lượng hoạt động liên tục
- Nhiệt độ chế biến cao
- Mất mẻ nặng tập trung ở một vùng quy trình
Sau đó, lớp lót nên được chọn để giải quyết vấn đề thực tế thay vì chỉ chọn vật liệu cứng nhất có sẵn.
Chọn Liner theo quy trình
Đối với thùng ép cụ thể cho ứng dụng, việc lựa chọn vật liệu bắt đầu với công thức.
Các hợp chất chứa khoáng chất mài mòn
Calcium carbonate, talc, mica và các chất lấp khoáng khác có thể dần dần mòn lỗ thùng.
Trong các ứng dụng này, mục tiêu chính thường là duy trì hình học khoan và khoảng trống từ vít đến thùng dưới tiếp xúc mài liên tục.
Do đó, một hệ thống hợp kim chống mòn có thể là thích hợp.
Nhựa kỹ thuật được củng cố bằng sợi
Sợi thủy tinh và các vật liệu gia cố tương tự có thể gây mòn nghiêm trọng, đặc biệt là xung quanh các phần cho ăn, trộn và tạo áp lực.
Các khu vực này có thể yêu cầu bảo vệ mòn mạnh hơn so với các phần vận chuyển tiêu chuẩn.
Các công thức ăn mòn hoặc phản ứng
Một số chất phụ gia và điều kiện quá trình gây hố hoặc tấn công hóa học trên bề mặt thùng.
Trong các ứng dụng này, khả năng chống ăn mòn nên được xem xét cùng với sự mòn cơ học.
Các hệ thống hợp kim dựa trên niken có thể được đánh giá khi khả năng chống ăn mòn là một yêu cầu chính.
Kết hợp hao mòn và ăn mòn
Một số ứng dụng tiếp xúc thùng với cả các hạt mài mòn và hóa học ăn mòn.
Trong trường hợp này, chỉ chọn vật liệu cứng cao có thể không giải quyết hoàn toàn vấn đề.
Một hệ thống hợp kim cân bằng nên được xem xét theo vật liệu thực tế và nhiệt độ hoạt động.
Sử dụng vật liệu hiệu suất cao hơn khi cần thiết
Một máy ép vít đôi phân đoạn không trải qua cùng một mức độ hao mòn trong mọi phần thùng.
Các tình trạng nghiêm trọng hơn có thể xuất hiện xung quanh:
- Các vùng ăn chính
- Các phần giới thiệu chất lấp
- Khu vực cho ăn bên
- Các khu vực trộn cường độ cao
- Các phần cao áp
- Chuyển đổi thông gió
- Khu vực tạo áp lực hạ lưu
Vì lý do này, có thể không cần thiết phải sử dụng cùng một vật liệu lót cao cấp trong toàn bộ bộ thùng.
Bảo vệ hợp kim hiệu suất cao hơn có thể tập trung vào các phần trải qua sự hao mòn hoặc ăn mòn lớn nhất.
Các vị trí ít đòi hỏi hơn có thể sử dụng một giải pháp vật liệu tiết kiệm hơn.
Điều này tạo ra sự cân bằng thực tế hơn giữa tuổi thọ và chi phí thay thế.
Giữ khoảng cách làm việc từ vít đến thùng
Mục đích của một lớp lót hợp kim không chỉ là để chống lại thiệt hại bề mặt.
Nó cũng giúp duy trì hình học làm việc của khoan thùng.
Khi lỗ mòn, khoảng cách giữa các yếu tố vít và thùng tăng lên.
Sự giải phóng quá mức có thể dẫn đến:
- Tăng lưu lượng vật liệu
- Hiệu quả vận chuyển giảm
- Khả năng xây dựng áp suất thấp hơn
- Thay đổi trong hành vi trộn
- Không ổn định quá trình
- Tăng hao mòn của hệ thống thùng vít
Vì vậy, đối với các dự án thay thế, cả tình trạng thùng và tình trạng phần tử vít nên được đánh giá.
Lắp đặt một thùng mới hiệu suất cao xung quanh các phần tử vít bị mòn nặng có thể không hoàn toàn khôi phục khoảng cách làm việc ban đầu.
Thay thế tùy chỉnh cho các máy ép hiện có
Các thùng vít đôi được lót bằng hợp kim có thể được sản xuất theo:
- Bản vẽ kỹ thuật gốc
- Các mẫu thùng hiện có
- Kích thước đo
- Thông tin giao diện máy
- Yêu cầu xử lý
Các tính năng tùy chỉnh bao gồm:
- Địa hình khoan
- Khoảng cách giữa
- Chiều dài thùng
- Vật liệu lót bằng hợp kim
- Độ dày hoặc cấu trúc lớp lót
- Mặt kết nối
- Tính năng định vị
- Định dạng lỗ cuộn
- Cổng cho ăn
- Cổng thông gió
- Giao diện cấp bên
- Các lỗ sưởi
- Các kênh làm mát
- Vị trí cảm biến
Đối với các mẫu bị mòn, các kích thước thiết kế ban đầu nên được phân biệt với các kích thước thay đổi thông qua việc mòn.
Sản xuất và kiểm tra
Kiểm tra quan trọng có thể bao gồm:
- Kích thước lỗ bên trong
- Khoảng cách giữa
- Địa hình khoan
- Sự song song
- Chiều dài thùng
- Độ chính xác mặt kết nối
- Kích thước định vị
- Vị trí cảng
- Dập kín kênh làm mát
- Tình trạng bề mặt lớp lót
- Kiểm tra vật liệu
Các hồ sơ kiểm tra cũng có thể được lưu giữ cho các đơn đặt hàng thay thế lặp lại.
Điều này đặc biệt hữu ích đối với khách hàng vận hành nhiều đường ép với cấu hình thùng giống nhau hoặc tương tự.
Thông tin cần thiết cho việc lựa chọn vỏ
Đối với đánh giá kỹ thuật, vui lòng cung cấp:
- Thông tin về máy ép
- Sơ vẽ hoặc mẫu thùng
- Polymer chế biến
- Loại chất lấp hoặc gia cố
- Tỷ lệ phần trăm chứa
- Các chất phụ gia hoặc thành phần ăn mòn
- Nhiệt độ chế biến
- Tốc độ vít
- Tỷ lệ thông lượng ước tính
- Vật liệu thùng hiện có
- Tuổi thọ sử dụng thùng hiện tại
- Ảnh mài mòn hoặc ăn mòn
- Vị trí thiệt hại nặng nhất
- Số lượng yêu cầu
Thông tin hữu ích nhất thường là tình trạng hỏng thực tế của thùng hiện tại.
Mô hình hao mòn, vị trí ăn mòn và tuổi thọ có thể giúp xác định liệu vật liệu hiện có có phù hợp với ứng dụng hay không.
Câu hỏi thường gặp
Hợp kim cứng nhất có phải là lớp lót tốt nhất không?
Không. Việc lựa chọn vật liệu nên xem xét độ mài mòn, ăn mòn, độ dẻo dai, nhiệt độ và điều kiện thực tế của quá trình.
Có phải tất cả các phần thùng cần cùng một lớp lót hợp kim?
Không nhất thiết. Các phần khác nhau có thể trải qua mức độ hao mòn và ăn mòn khác nhau. Các vật liệu hiệu suất cao hơn có thể tập trung ở các vùng quan trọng.
Có thể nâng cấp vật liệu lót khi thay thế thùng hiện có không?
Nếu thùng gốc bị mòn quá nhanh, vật liệu bề mặt làm việc có thể được xem xét lại trong khi duy trì kích thước thay thế cần thiết.
Các phần tử vít cũng nên được kiểm tra?
Đúng vậy. Vòng vít và thùng cùng nhau xác định độ sạch thực tế. Đánh giá cả hai thành phần cung cấp một cơ sở tốt hơn cho các quyết định thay thế.
Yêu cầu xem xét thùng cụ thể cho ứng dụng
Gửi cho chúng tôi bản vẽ thùng, vật liệu chế biến và tình trạng hao mòn hoặc ăn mòn hiện tại.
Chúng tôi có thể giúp đánh giá:
- Điều gì đang gây ra sự cố thùng hiện tại
- Liệu khả năng chống mòn, khả năng chống ăn mòn hoặc cả hai đều nên được ưu tiên
- Các phần thùng nào cần bảo vệ nâng cao
- Liệu các phần tử vít hiện có cũng nên được kiểm tra
- Những kích thước nào phải được xác nhận trước khi sản xuất
Gửi bản vẽ thùng và thông tin quy trình của bạn để đánh giá vật liệu